细木工板加工 从基材到成品的全流程解析
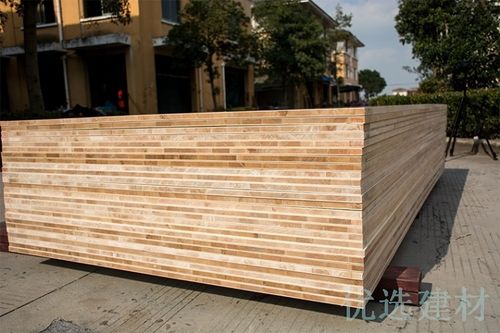
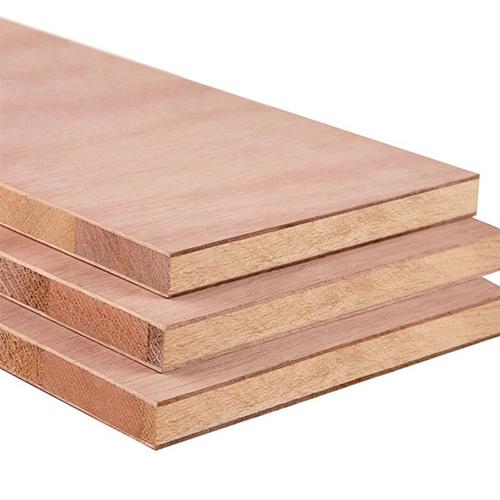
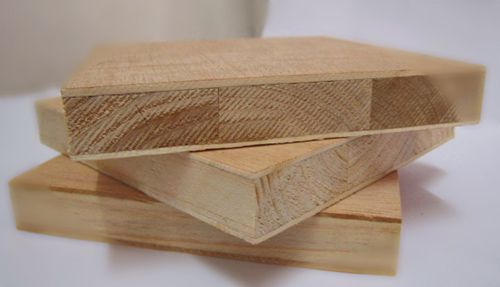
细木工板,俗称大芯板或木工板,是室内装修和家具制造中广泛应用的人造板材。它由两片单板中间胶压拼接木条而成,具有质地坚硬、握钉力强、不易变形等优点。从原木到成品细木工板,需要经过一系列严谨的加工工序。本文将系统介绍细木工板加工的全流程、关键设备、常见问题及质量控制要点。
一、细木工板加工的基本流程
细木工板加工通常包括以下核心步骤:
- 芯条制备:将速生木材(如杨木、杉木、马六甲等)加工成一定规格的小木条。要求芯条厚度均匀、含水率控制在8%-12%,长度和宽度根据产品规格确定。
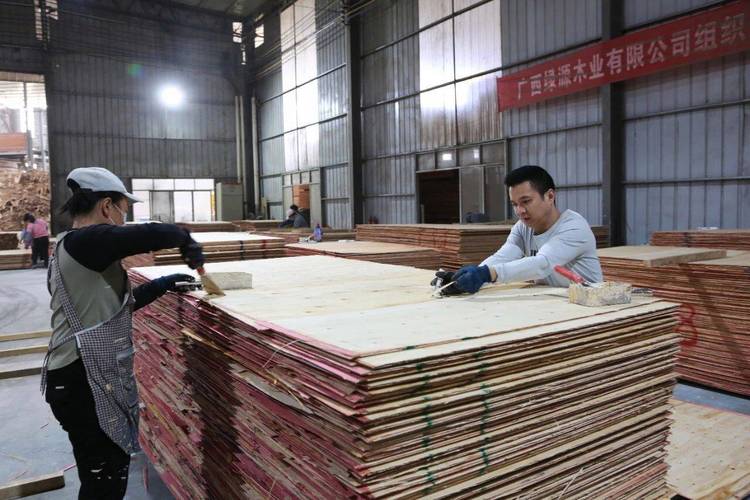
- 芯板拼板:将芯条通过人工或自动拼板机排列、涂胶、侧拼成宽幅芯板。拼板时需保证芯条之间间隙不超过2mm,且木条纹理方向一致。
- 涂胶与组坯:在芯板上下表面涂布脲醛树脂胶或环保胶粘剂,然后覆盖两张单板(表板和背板)。组坯时需合理安排单板纹理方向(通常表板纹理与芯条方向垂直),以增强整体强度。
- 预压与热压:将组坯后的板坯送入预压机初步定型,然后进入热压机。热压温度一般控制在110-130℃,压力1.2-1.5MPa,时间根据板厚确定(通常每毫米约30-40秒)。
- 冷却与裁边:热压后的板材需冷却至室温,然后使用锯边机裁去毛边,得到标准尺寸(常见1220mm×2440mm)的细木工板。
- 砂光与检验:通过多道砂光机打磨表面,使厚度公差控制在±0.2mm以内。最后进行外观检验、含水率检测和胶合强度测试。
二、关键加工设备
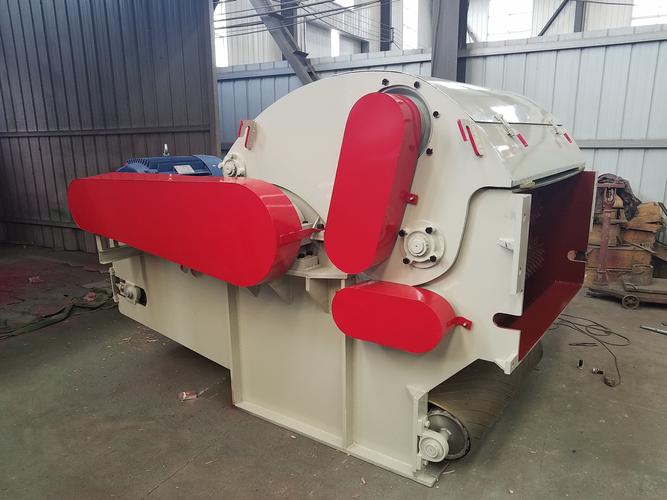
- 多片锯/圆锯:用于芯条定厚和定宽。
- 拼板机:分为液压拼板机和自动拼板线,提高拼板效率。
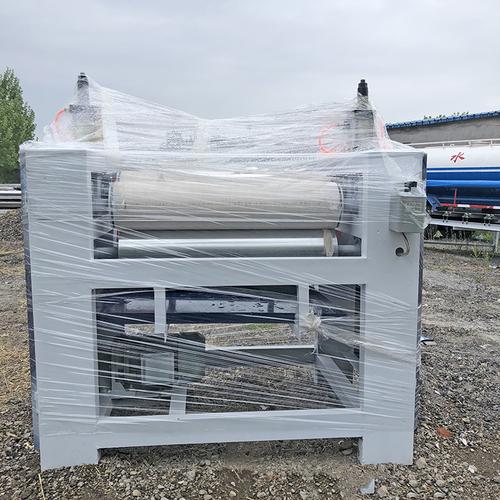
- 涂胶机:辊筒式涂胶,确保胶层均匀、用量可控。
- 热压机:核心设备,多层压机可同时压制多张板材。
- 砂光机:宽带砂光机,用于定厚和表面精加工。
- 裁边锯:双面锯或四边锯,保证尺寸精度。
三、加工中常见问题及对策
- 芯条间隙过大:导致板面凹陷或胶合不良。对策:提高拼板精度,使用自动拼板机,并控制芯条含水率一致性。
- 板面鼓泡或开胶:多因热压温度过高、时间不足或胶量不均。需优化热压曲线,定期检查涂胶量(通常双面涂胶量240-320g/m²)。
- 翘曲变形:由于单板与芯板含水率不一致或组坯不对称。应严格控制各层含水率差异在2%以内,并对称组坯。
- 厚度偏差超标:砂光量过大或热压模板不平。应定期校准压机模板,砂光采用多次轻砂原则。
- 环保不达标:脲醛胶释放游离甲醛。应选用E0级或ENF级低醛胶,并延长热压时间以促进固化。
四、质量控制要点
- 原材料检验:芯条无腐朽、虫眼,单板无破损。
- 过程控制:每2小时抽检芯条间隙、涂胶量、热压参数。- 成品检验:按GB/T 5849-2016标准检测横向静曲强度、胶合强度、含水率和甲醛释放量。
- 可追溯性:记录每批次的生产参数,确保质量问题可回查。
五、细木工板加工的发展趋势
随着环保要求提高和劳动力成本上升,细木工板加工正朝着自动化、连续化和环保化方向发展。自动拼板线、在线测厚与反馈系统、无醛胶粘剂(如MDI胶)的应用日益普及。部分企业将细木工板与细木工板复合结构结合,生产高强度轻质板材,以满足定制家具和装配式装修的需求。
细木工板加工看似简单,实则每个环节都直接影响最终产品的力学性能、尺寸稳定性和环保等级。只有严格把控芯条制备、组坯、热压和砂光等关键工序,才能生产出满足市场要求的高质量细木工板。对于初入行的企业,建议从稳定原料和规范工艺参数入手,逐步提升自动化水平,以在竞争激烈的板材市场中立足。
如若转载,请注明出处:http://www.fystb.com/product/48.html
更新时间:2026-10-30 07:01:00